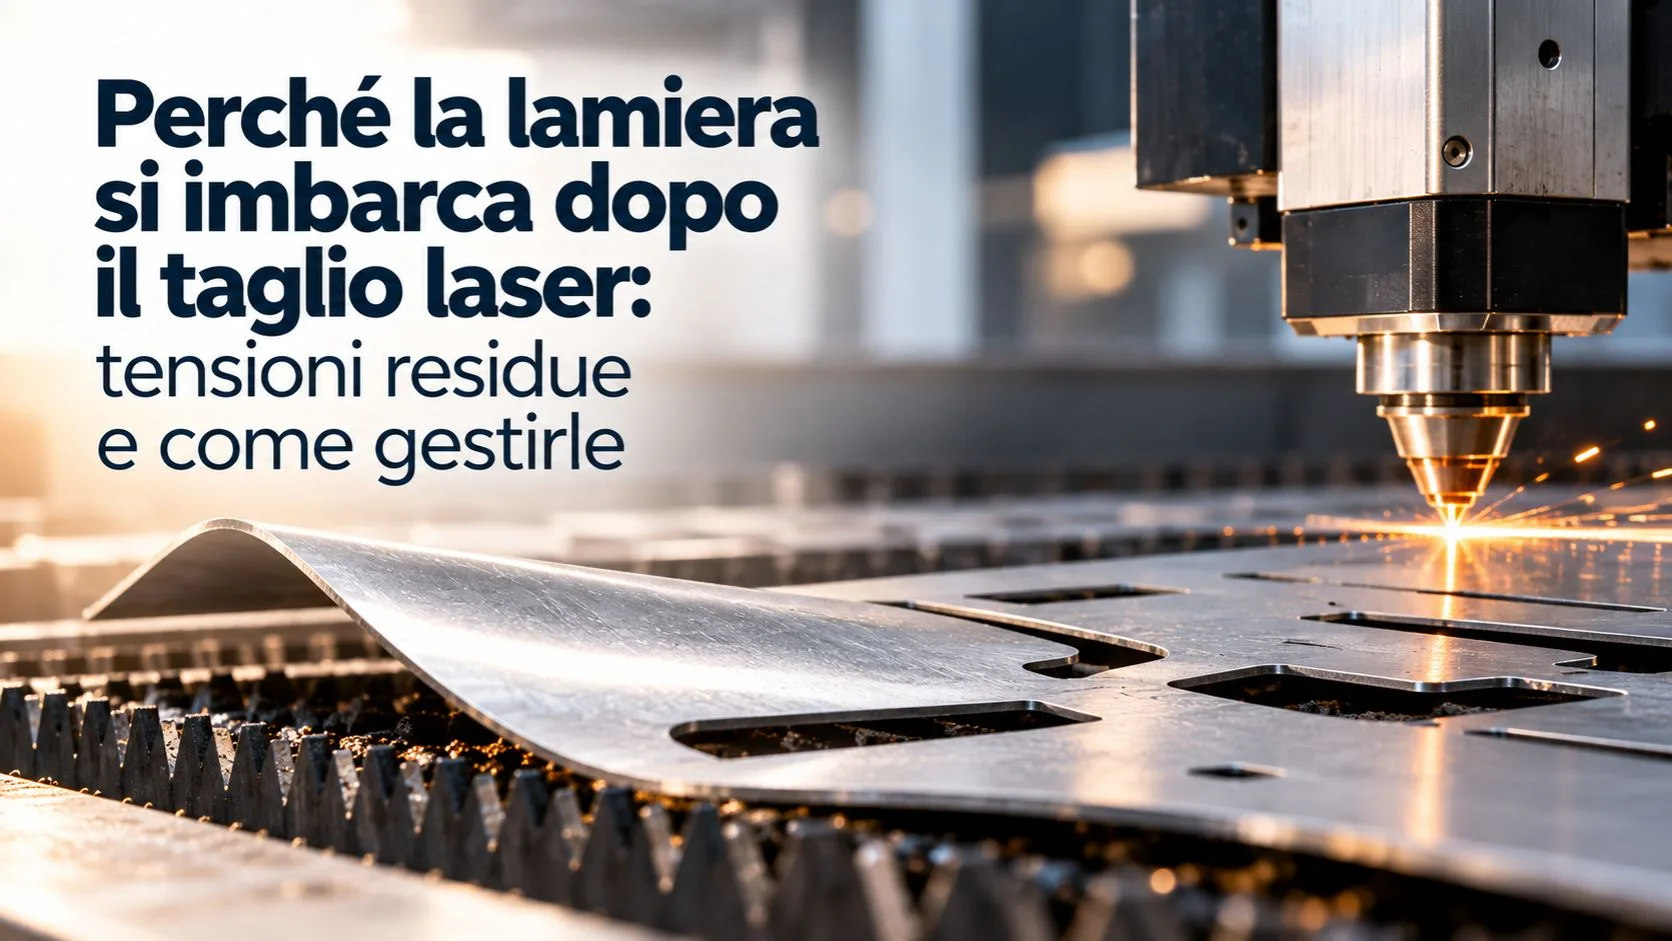
Chi fa tagliare lamiere lo ha visto almeno una volta. Il foglio arriva perfettamente piano, il pezzo esce dalla macchina e, una volta staccato, non è più piatto. Si incurva, si “imbarca”, a volte ondeggia lungo i bordi.
Spesso la colpa viene data al taglio laser. Eppure è una tecnica che apporta pochissimo calore rispetto ad altre. La realtà è più sfumata: nella maggior parte dei casi il laser si limita a liberare tensioni già presenti nel materiale.
Le tensioni residue: il vero protagonista
Una lamiera nasce dalla laminazione. Spesso viene poi avvolta in coil e successivamente spianata. Durante queste fasi accumula tensioni interne: resta piana, ma è “in tensione”, come una molla tenuta bloccata.
Finché il foglio è intero, queste forze si bilanciano tra loro. Quando si taglia un profilo, però, una parte del materiale viene separata e l’equilibrio si rompe. Le tensioni si ridistribuiscono e il pezzo si deforma.
Ecco perché due pezzi identici possono comportarsi in modo diverso. Basta che vengano da lamiere diverse, o anche solo da zone diverse dello stesso foglio.
Il contributo del calore
Il laser concentra l’energia su una zona molto stretta, ma un minimo di effetto termico c’è comunque. Il materiale vicino al taglio si scalda e si dilata, poi si raffredda e si contrae.
Su lamiere sottili questo effetto si somma alle tensioni residue e la deformazione cresce. Lo stesso accade con pezzi lunghi e stretti o con geometrie piene di tagli ravvicinati, come forature fitte, griglie e ritagli interni.
I casi più a rischio
I pezzi più soggetti a imbarcarsi sono quelli sottili e lunghi, come piatti e strisce, che hanno poca rigidità. Seguono le lamiere forate o con tagli molto vicini, dove tra un taglio e l’altro resta poco materiale.
Anche la provenienza conta. I pezzi ricavati da zone molto tensionate, per esempio vicino ai bordi del coil, tendono a muoversi di più. Infine ci sono gli spessori sottili con grandi superfici piane, che si deformano “a cuscino” o a onde.
Cosa si può fare in produzione
Il primo passo è scegliere il materiale giusto. Le lamiere con un buon livello di planarità, o trattate per ridurre le tensioni, si deformano meno. Hanno però un costo maggiore, da valutare in base alla planarità richiesta.
Poi si può lavorare sul taglio. Contano l’ordine in cui si tagliano i profili e la disposizione dei pezzi sul foglio, cioè il nesting. Aiutano anche i ponticelli che tengono il pezzo ancorato fino all’ultimo. Una buona gestione di potenza e velocità, inoltre, limita il calore.
Se il pezzo esce comunque non perfettamente piano, si può spianare con attrezzature dedicate o raddrizzare meccanicamente. È un passaggio in più, che incide su tempi e costi.
Dove possibile, infine, conviene distribuire i tagli ed evitare di concentrare molti fori nella stessa zona.
Cosa può fare chi progetta
Anche il progettista ha un ruolo importante. Prima di tutto dovrebbe indicare la tolleranza di planarità che serve davvero. Chiedere un pezzo “perfettamente piano” quando non è necessario fa solo lievitare i costi.
Pieghe, nervature o bordi rialzati sono ottimi alleati, perché irrigidiscono il pezzo e lo rendono meno sensibile alle deformazioni. Meglio invece evitare geometrie troppo esili o ponti di materiale troppo stretti tra un taglio e l’altro.
È utile anche sapere se il pezzo resterà a vista o se verrà piegato, saldato o verniciato. A seconda della risposta, cambia l’approccio.
E dopo il taglio?
Le piccole deformazioni spesso spariscono con le lavorazioni successive. Una piegatura o un assemblaggio, infatti, fissano il pezzo nella sua forma. Se invece deve restare piatto e con tolleranze strette, è meglio parlarne prima di avviare la produzione.
In sintesi
L’imbarcamento dopo il taglio laser dipende soprattutto dalle tensioni interne del materiale, più che dal calore. Capire come nasce permette di prevenirlo o contenerlo, lavorando su scelta del materiale, nesting e progettazione del pezzo.
Hai pezzi sottili o con requisiti di planarità? Contattaci prima di avviare la produzione e troveremo insieme la soluzione più efficace.
E non dimenticare di seguici sui nostri social Facebook ed Instagram.
Leggi anche:
– Ritorno elastico nella piegatura della lamiera.
– Cos’è il nesting e perché riduce i costi di lavorazione.
Articoli Precedenti
Certificato 3.1 e tracciabilità del materiale: cosa chiedere al terzista
Certificato 3.1 e tracciabilità del materiale: cosa chiedere al terzistaIn molte richieste di preventivo compare una riga: “materiale con certificato 3.1”. Spesso è un requisito del cliente finale, di una norma o di un audit. Ma cosa attesta davvero quel certificato,...
Inserti, filettature e rivettatura nella lamiera: come ottenere un filetto che tiene
Inserti, filettature e rivettatura nella lamiera: come ottenere un filetto che tieneAvvitare qualcosa a una lamiera sembra un’operazione da nulla, almeno finché la lamiera non è sottile. In 1,5 mm di spessore un filetto ricavato direttamente ha pochissimi filetti in...
Corrosione galvanica: perché inox e alluminio non vanno accoppiati (e come rimediare)
Corrosione galvanica: perché inox e alluminio non vanno accoppiati (e come rimediare)Un telaio in alluminio fissato con bulloni a una piastra in acciaio inox sembra una scelta sensata. Sono due materiali leggeri, resistenti e dall’aspetto pulito. Eppure, dopo qualche...
G.M.C. Lamiere Srl
Via Luigi Sabbatani 5b
40026 Imola (Bologna)
P.Iva e C.F. 01762881207
Cap. soc. € 100.000,00 (i.v.)
R.E.A. BO-384961
ORARI
Lunedì – Venerdì
08:00 – 12:00
13:30 – 17:30
2026 © G.M.C. Lamiere Srl – All Rights Reserved | Privacy Policy | Cookie Policy | Made with ❤️ by TeaPeroni Studio Marketing