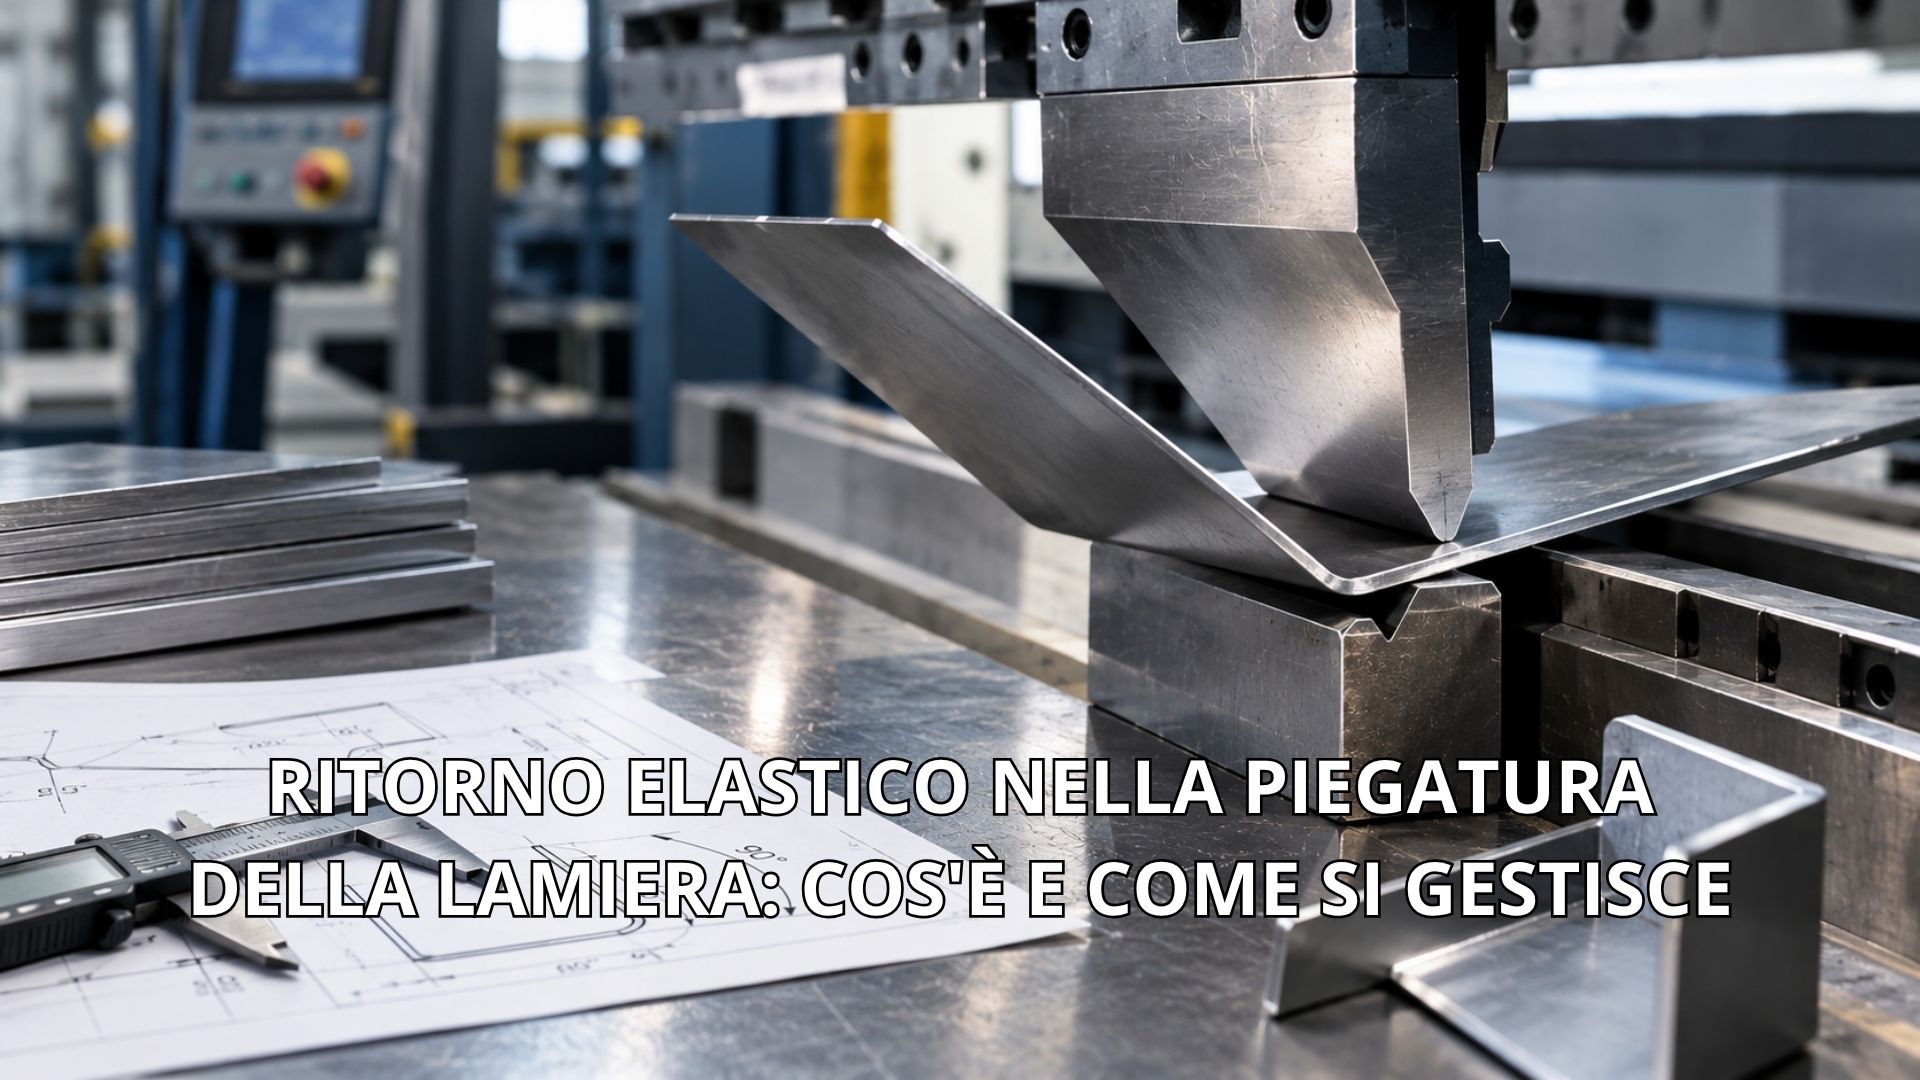
Il pezzo è stato piegato con la pressa. L’angolo sul disegno dice 90 gradi. Il pezzo che esce dalla macchina ne misura 93. Non è un errore dell’operatore, non è un difetto della pressa, non è un problema di usura degli utensili. Il fenomeno si chiama ritorno elastico — in inglese springback — ed è la causa più frequente di angoli fuori tolleranza nella piegatura della lamiera.
Capire cos’è, da cosa dipende e come si gestisce permette di progettare meglio e di comunicare in modo più efficace con il terzista, riducendo i cicli di correzione prima di arrivare al pezzo giusto.
Cos’è il ritorno elastico
Quando la pressa piegatrice deforma la lamiera, il materiale subisce due tipi di deformazione simultaneamente. La parte interna della piega viene compressa, quella esterna viene tesa. In entrambi i casi, una quota della deformazione è plastica — permanente — e una quota è elastica — reversibile. Funziona come una molla: si deforma sotto carico, ma appena la forza cessa tende a tornare verso la posizione originale.
Nel momento in cui il punzone si ritira, la componente elastica si recupera e il materiale «apre» leggermente, aumentando l’angolo rispetto a quello imposto dall’utensile. Senza compensazione, un pezzo che doveva essere a 90 gradi ne misura 92, 93 o più — a seconda del materiale e degli altri parametri. Con la compensazione corretta, la pressa lavora a 87 gradi e il pezzo si assesta esattamente a 90 dopo il rilascio.
Da cosa dipende l’entità del ritorno elastico
Il ritorno elastico non è fisso. Varia in funzione di quattro parametri principali: il materiale, lo spessore, il raggio di piega e la direzione di laminazione.
Il materiale
Il fattore più determinante è il rapporto tra la resistenza allo snervamento e il modulo elastico del materiale. Più questo rapporto è alto, maggiore è il ritorno elastico. In pratica: i materiali con alta resistenza tendono a tornare indietro di più dopo la piega.
L’acciaio al carbonio dolce ha un ritorno elastico contenuto e prevedibile — è il più semplice da gestire. L’inossidabile, con resistenza allo snervamento significativamente più alta, presenta ritorni più accentuati. L’alluminio varia a seconda della lega: le serie 1xxx e 3xxx sono relativamente docili, le leghe ad alta resistenza delle serie 5xxx e 6xxx richiedono compensazioni più importanti. Gli acciai alto-resistenziali hanno i ritorni elastici più pronunciati in assoluto.
Lo spessore
A parità di materiale e raggio, uno spessore maggiore genera un ritorno elastico minore. Può sembrare controintuitivo, ma la ragione è geometrica: su lamiera spessa la zona plastica — quella che non torna indietro — occupa una proporzione maggiore della sezione. Su lamiere sottili avviene il contrario, e il ritorno elastico tende ad essere più pronunciato.
Il raggio di piega
Raggi grandi rispetto allo spessore producono ritorni elastici maggiori: la deformazione si distribuisce su una zona ampia e la componente elastica prevale. Raggi stretti concentrano la deformazione plastica in una zona ridotta, contenendo il ritorno elastico. Quando le tolleranze sull’angolo sono strette, si tende per questo a lavorare con raggi il più piccoli possibile — nei limiti consentiti dal materiale.
La direzione di laminazione
La lamiera non è isotropa: ha proprietà meccaniche diverse a seconda della direzione rispetto alla laminazione. Una piega perpendicolare alla direzione di laminazione richiede più forza ma genera un ritorno elastico minore rispetto a una piega parallela. Su materiali sensibili — certi acciai ad alta resistenza o alcune leghe di alluminio — questa variabile può fare la differenza tra un pezzo nella tolleranza e uno fuori.
Come si gestisce in officina
Esistono tre approcci principali per compensare il ritorno elastico. Spesso vengono usati in combinazione.
La sovra-piegatura
È il metodo più diffuso. Si piega oltre l’angolo nominale di una quantità tale che, dopo il ritorno elastico, il pezzo si assesta esattamente sul valore desiderato. Richiede di conoscere — o misurare sperimentalmente — l’entità del ritorno elastico per quella combinazione di materiale, spessore e raggio. Le presse a controllo numerico moderne gestiscono questa compensazione automaticamente una volta calibrata.
La coniatura
La coniatura applica una pressione molto alta al termine della corsa del punzone, aumentando la quota di deformazione plastica e riducendo drasticamente il ritorno elastico. Il risultato è molto più ripetibile. Richiede però forze significativamente maggiori rispetto alla piegatura ad aria, con conseguente maggiore usura degli utensili. Si usa su pezzi che richiedono tolleranze strette sull’angolo e su materiali con ritorni difficili da prevedere.
La piegatura in più passate
Su materiali difficili o su angoli molto chiusi, si può suddividere la piega in passate progressive. Ogni passata avvicina l’angolo al valore finale, riducendo il ritorno elastico complessivo. Richiede tempo macchina aggiuntivo, ma permette di lavorare con forze più contenute e di controllare meglio il risultato su materiali dal comportamento difficile da prevedere con precisione.
Come si gestisce in progettazione
Il ritorno elastico non è solo un problema dell’officina. Il progettista può influenzarlo con le scelte che fa sul disegno.
La prima leva è il raggio di piega. Specificare raggi minimi — compatibili con materiale e spessore — riduce il ritorno elastico e migliora la ripetibilità. Raggi generosi scelti per ragioni estetiche aumentano il problema. Quando non ci sono vincoli funzionali sul raggio, vale la pena chiedersi se un raggio più stretto non migliori sia la qualità della piega che la gestibilità del ritorno elastico.
La seconda leva è la tolleranza sull’angolo. Specificare ±0,5 gradi su un pezzo in acciaio alto-resistenziale richiede attrezzature specifiche, tempi maggiori e controlli serrati. Se quella tolleranza non è necessaria per la funzione del pezzo, allargare il campo a ±1 o ±2 gradi riduce i costi e il rischio di non conformità.
La terza leva è la comunicazione con il terzista prima di finalizzare il disegno. Su pezzi con geometrie critiche o materiali particolari, una discussione preventiva permette di allineare le aspettative e, se necessario, di adattare il progetto prima che la produzione cominci.
Il campione di validazione: perché non saltarlo
Su commesse nuove con materiali o geometrie fuori dall’ordinario, la prassi corretta è realizzare un pezzo campione prima di avviare la produzione in serie. Questa fase permette di misurare il ritorno elastico reale e calibrare la compensazione. Solo dopo la validazione si avvia la produzione.
Saltare questa fase per velocizzare i tempi è uno degli errori più costosi. Una produzione avviata con una compensazione sbagliata genera pezzi fuori tolleranza in serie. Un campione costa ore. Una produzione sbagliata può costare giorni.
Come gestiamo il ritorno elastico in GMC Lamiere
Il ritorno elastico entra nella valutazione di ogni commessa di piegatura. Per materiali e geometrie standard abbiamo valori di compensazione collaudati. Sulle commesse nuove con materiali particolari — inox ad alta resistenza, alluminio in leghe difficili, acciai ad alto snervamento — la procedura prevede un campione di validazione prima dell’avvio della serie.
Se il tuo disegno prevede angoli con tolleranze strette, o hai già avuto problemi di ritorno elastico su commesse precedenti, segnalacelo in fase di richiesta. Valutiamo insieme materiale, raggio e tolleranze, e ti diciamo prima cosa aspettarsi — non dopo aver prodotto il lotto.
Hai un pezzo con angoli critici da realizzare? Contattaci con il disegno ed con il materiale specificato: valutiamo il ritorno elastico atteso e ti prepariamo un preventivo con la procedura di validazione inclusa.
E non dimenticare di seguici sui nostri social Facebook ed Instagram.
Articoli Precedenti
BI-MU 2026: cosa aspettarsi dalla fiera delle macchine utensili a Milano
BI-MU 2026: cosa aspettarsi dalla fiera delle macchine utensili a MilanoDopo MECSPE e il Forum sulla robotica, l'autunno 2026 porta un altro appuntamento che riguarda da vicino chi lavora la lamiera: dal 13 al 16 ottobre, Fieramilano Rho ospita la 35esima edizione di...
Nuovi dazi sull’acciaio 2026: cosa cambia per chi lavora la lamiera
Nuovi dazi sull'acciaio 2026: cosa cambia per chi lavora la lamieraUn cliente chiede un preventivo per una commessa identica a quella dell'anno scorso. Il prezzo dell'acciaio è diverso, i tempi di approvvigionamento pure, e in mezzo c'è una domanda che prima nessuno...
Incentivi 2026 per macchinari: cosa cambia dopo la Transizione 5.0
Incentivi 2026 per macchinari: cosa cambia dopo la Transizione 5.0Chi ha provato a informarsi sugli incentivi per l'acquisto di nuovi macchinari negli ultimi due anni si è scontrato con una sigla — Transizione 5.0 — e con una sensazione di corsa contro il tempo. Non a...