Chi commissiona pezzi in lamiera ha familiarità con i costi di taglio laser. Meno spesso sa che una parte di quel costo dipende da una fase che avviene prima che la macchina si accenda: la disposizione dei pezzi sul foglio. Questa operazione si chiama nesting.
Non è un dettaglio tecnico da lasciare in secondo piano. Capire cos’è il nesting aiuta a capire perché due preventivi per lo stesso pezzo possono differire, perché le quantità contano e come la collaborazione con il terzista può portare a risparmi concreti.
Cos’è il nesting
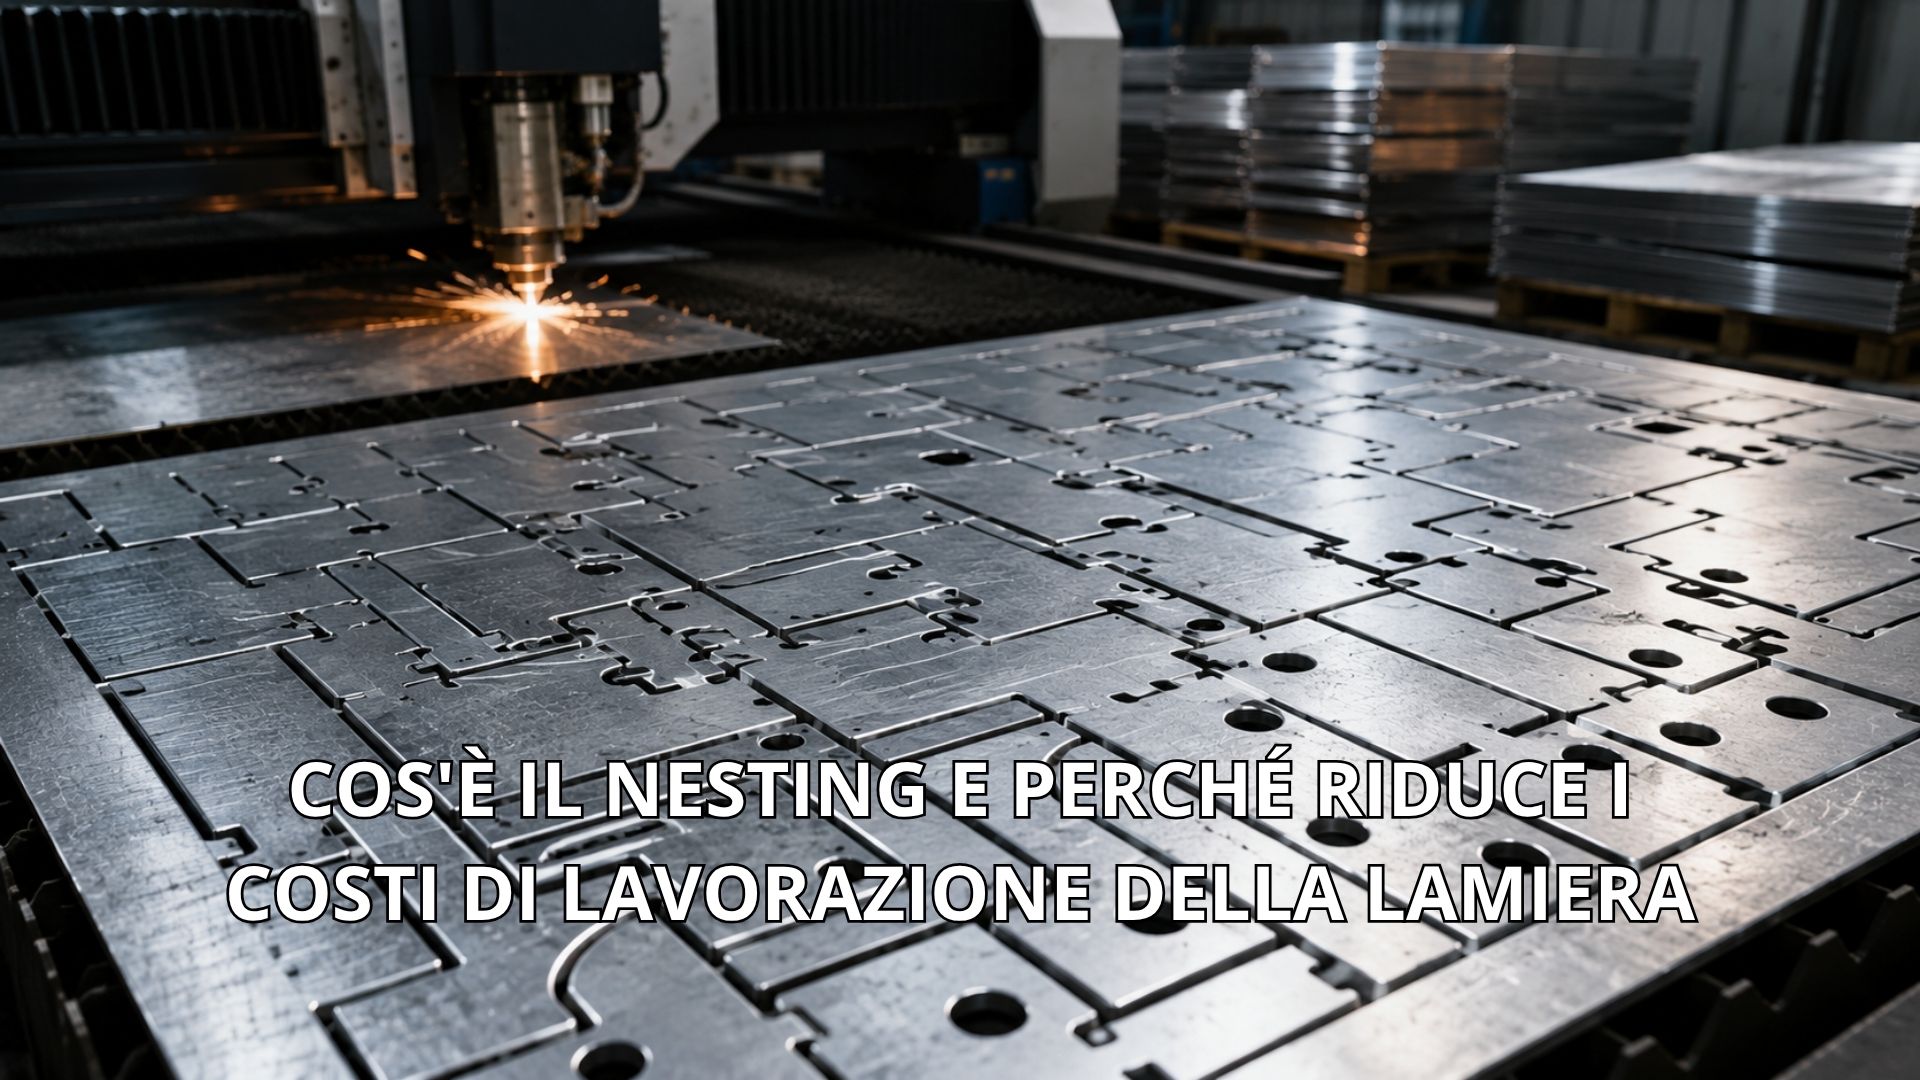
Il nesting stabilisce come disporre i profili dei pezzi all’interno del foglio di lamiera. Il nome viene dall’inglese «to nest» — annidare. L’obiettivo è far stare i pezzi il più vicino possibile, come tessere di un puzzle, riducendo al minimo il materiale inutilizzato.
Il foglio ha dimensioni fisse — tipicamente 1500×3000 mm o 2000×4000 mm. Tutto ciò che non diventa pezzo finito diventa sfrido: materiale pagato e non utilizzato. Meno sfrido c’è, più il costo del materiale si distribuisce in modo efficiente tra i pezzi tagliati.
Come funziona il software di nesting
Fino a qualche decennio fa il nesting si faceva manualmente, posizionando i sagomi dei pezzi a schermo uno per uno. Oggi lo gestiscono software dedicati. Ricevono in input i file DXF dei pezzi, le dimensioni del foglio, il materiale, lo spessore e il kerf — la larghezza che il laser consuma durante il taglio. Calcolano automaticamente la disposizione ottimale.
Gli algoritmi ruotano i profili, li specchiano, li incastrano lungo i bordi comuni e valutano migliaia di combinazioni. Selezionano quella con il tasso di utilizzo del foglio più alto. Su commesse con molte geometrie diverse, trovano soluzioni che un operatore manuale non individuare in tempi ragionevoli.
Il risultato è un piano di taglio con il percorso ottimizzato che la testa laser seguirà. Non solo pezzi ben disposti: anche la sequenza di taglio è calcolata per ridurre i movimenti a vuoto e il tempo ciclo complessivo.
Perché il nesting incide sul costo del pezzo
L’impatto economico si articola su due voci: il costo del materiale e il tempo macchina.
Il costo del materiale
Il materiale è spesso la voce più pesante in una commessa di taglio laser. Uno sfrido del 30% su un foglio di inox da 3 mm significa che quasi un terzo del materiale acquistato non diventa prodotto. Un nesting ben fatto può portare lo sfrido sotto il 10-15% su geometrie favorevoli. La differenza, su grandi quantità o su materiali costosi come l’inox o l’alluminio, è rilevante.
Nelle commesse con un solo tipo di pezzo la riduzione dello sfrido dipende dalla geometria. Se il profilo non si presta all’incastro con se stesso, il margine è ridotto. Nelle commesse miste — pezzi diversi dello stesso materiale e spessore — il software combina profili complementari, riempiendo gli spazi di un profilo con parti di un altro.
Il tempo macchina
Un nesting ottimizzato riduce anche il tempo di lavorazione. Pezzi compatti significano percorsi più brevi per la testa laser tra un taglio e l’altro. La sequenza calcolata dal software evita movimenti inutili e mantiene stabile il foglio durante la lavorazione, riducendo il rischio di deformazioni.
Il tempo macchina si paga. Su lavori con molti pezzi o su spessori elevati che richiedono velocità di taglio basse, questa voce pesa. Un piano di taglio ottimizzato può fare la differenza tra una commessa che occupa un turno e una che ne occupa due.
Il ruolo delle quantità
Le quantità influenzano il nesting in modo diretto. Un solo pezzo da tagliare lascia quasi tutto il foglio in sfrido. Con dieci pezzi uguali la situazione migliora, disponendoli in griglia. Arrivando a cento pezzi di tipologie diverse, i profili complementari si combinano e il tasso di utilizzo del foglio sale a livelli che abbassano il costo unitario in modo significativo.
È uno dei motivi per cui i preventivi a pezzo singolo hanno un costo unitario più alto rispetto alle produzioni in serie. Non è solo l’attrezzaggio: è anche la quota di sfrido che, su un foglio con pochi pezzi, pesa di più su ciascuno.
Come il cliente può contribuire all’ottimizzazione
Il nesting non è solo una questione interna all’officina. Alcune scelte in fase di progettazione rendono l’ottimizzazione più efficace.
La prima è la flessibilità sulla direzione di laminazione. Quando non è necessario vincolare l’orientazione del pezzo rispetto alla laminazione del foglio, indicarlo esplicitamente permette al software di ruotare liberamente il profilo. Si aprono più possibilità di incastro.
La seconda riguarda le geometrie. Profili con lati rettilinei paralleli si incastrano meglio di profili con molte curve. Quando c’è margine — piccoli raggi non funzionali, angoli semplificabili — una geometria più regolare migliora l’ottimizzazione.
La terza è la possibilità di accorpare commesse. Più tipologie dello stesso materiale e spessore ordinate insieme permettono un nesting combinato. Tasso di utilizzo più alto, costo unitario più basso su tutti i pezzi.
Cosa cambia con un terzista strutturato
Non tutti i terzisti gestiscono il nesting allo stesso modo. Un’officina con software aggiornato e personale in grado di usarlo ottiene tassi di utilizzo del foglio superiori rispetto a chi dispone i pezzi manualmente. La differenza si traduce in meno materiale sprecato, tempi più brevi e prezzi più competitivi.
In GMC Lamiere il nesting fa parte del flusso standard per tutte le commesse di taglio laser. Ogni ordine viene ottimizzato prima dell’avvio della produzione. Su commesse con più tipologie dello stesso materiale, cerchiamo sempre di combinare i profili per massimizzare il rendimento del foglio. Se hai pezzi diversi dello stesso materiale e spessore, segnalacelo: valutiamo insieme come strutturare la commessa per ottenere il costo unitario più basso.
Contattaciper avere maggiori informazioni.
E non dimenticare di seguici sui nostri social Facebook ed Instagram.
Articoli Precedenti
Inserti, filettature e rivettatura nella lamiera: come ottenere un filetto che tiene
Inserti, filettature e rivettatura nella lamiera: come ottenere un filetto che tieneAvvitare qualcosa a una lamiera sembra un’operazione da nulla, almeno finché la lamiera non è sottile. In 1,5 mm di spessore un filetto ricavato direttamente ha pochissimi filetti in...
Corrosione galvanica: perché inox e alluminio non vanno accoppiati (e come rimediare)
Corrosione galvanica: perché inox e alluminio non vanno accoppiati (e come rimediare)Un telaio in alluminio fissato con bulloni a una piastra in acciaio inox sembra una scelta sensata. Sono due materiali leggeri, resistenti e dall’aspetto pulito. Eppure, dopo qualche...
BI-MU 2026: cosa aspettarsi dalla fiera delle macchine utensili a Milano
BI-MU 2026: cosa aspettarsi dalla fiera delle macchine utensili a MilanoDopo MECSPE e il Forum sulla robotica, l'autunno 2026 porta un altro appuntamento che riguarda da vicino chi lavora la lamiera: dal 13 al 16 ottobre, Fieramilano Rho ospita la 35esima edizione di...